


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Salzbad-Wärmebehandlung: Verfahren, Salzarten, Kosten und Sicherheitsgrenzen
Salzbad-Wärmebehandlung: Verfahren, Salzarten, Kosten und Sicherheitsgrenzen
Datum: Sep 21, 2026
Bei 1.050 °C erreicht ein in geschmolzenes Salz getauchtes Gestell mit A2-Werkzeugeinsätzen in etwa 60 bis 90 Sekunden die Austenitisierungstemperatur. Das gleiche Gestell in einem Kaltwand-Vakuumofen benötigt 35 bis 45 Minuten. Diese Lücke ist kein Planungsdetail. Es legt die Austenitkorngröße, die bereits vor Beginn des Abschreckens im Teil verankerte Verformung und den Richtaufwand fest, der im Schrottbericht des nächsten Monats erscheint.
Die Wärmebehandlung im Salzbad ist die schnellste kommerzielle Methode, um Stahl auf Temperatur zu bringen und gleichmäßig zu halten. Es verdient seinen Platz, wenn die Abschnitte dünn sind oder die Geometrie komplex ist, wenn die Verformung innerhalb weniger Tausendstel Zoll bleiben muss oder wenn der Prozess eine isotherme Haltung erfordert, wie z. B. Warmhärten, Austemperieren oder ein Nitrier- und Aufkohlungssalz. Es ist der falsche Kauf, wenn die Teile dick sind, die Jahrestonnage gering ist oder niemand auf dem Boden Salzchemie, Rauchabsaugung und Abfallentsorgung besitzen möchte. Drei Zahlen entscheiden darüber: Mindestprofildicke, Jahrestonnage und die aktuelle Ausschuss- bzw. Richtrate.
Was folgt, ist die Wärmeübertragung hinter dem Prozess, die Salzfamilien und ihre Temperaturfenster, ein direkter Vergleich mit Vakuum- und Atmosphärenöfen, die versteckten Kosten, die nie in einem Angebot erscheinen, und die Wartungsroutine, die ein Bad am Leben erhält.
Was passiert in einem Bad mit geschmolzenem Salz?
Ein Salzbad ist ein erhitzter Topf mit geschmolzenem Salz, normalerweise einer Mischung auf Nitrat-, Nitrit-, Chlorid- oder Cyanidbasis, das durch direkten Flüssigkeitskontakt Wärme auf das Werkstück überträgt. Da das Teil niemals der Luft bei hoher Temperatur ausgesetzt wird, gibt es keinen Zunder und keine Entkohlung auf der Oberfläche und keine schützende Atmosphäre zum Ausgleich.
Die Wärmeübertragung wird durch das Teil und nicht durch den Ofen begrenzt
Geschmolzenes Salz hat eine Dichte von etwa 1,8 bis 2,0 g/cm3 und eine große volumetrische Wärmekapazität, sodass sich das Bad eher wie ein Wärmespeicher als wie ein Luftstrom verhält. Sein Konvektionskoeffizient gegenüber Stahl ist ein bis zwei Größenordnungen höher als der eines Ofens mit zirkulierender Atmosphäre. Die Oberfläche des Teils erreicht fast sofort die Badtemperatur und die verbleibende Zeit wird durch Wärmeleitung durch den Abschnitt bestimmt. Ein 25-mm-Abschnitt, der 40 Minuten im Vakuum benötigt, benötigt möglicherweise 3 bis 4 Minuten im Salz.
- Temperaturgleichmäßigkeit: Durch Rühren hält ein gut gewartetes Bad die Ladung innerhalb von etwa ±3 bis ±5 °C, was enge Austenitisierungsfenster und wiederholbare Härtetiefen unterstützt.
- Keine Oxidation oder Entkohlung: Die Flüssigkeit schließt Luft aus, sodass bearbeitete Oberflächen das Bad sauber und bereit für den nächsten Arbeitsgang hinterlassen.
- Isotherme Warmhaltung: Ein zweites Bad bei 200 bis 350 °C ermöglicht das Warm- oder Austemperieren, bis die Umwandlung bei einer Temperatur abgeschlossen ist.
- Auftriebsunterstützung: Die Flüssigkeit trägt das Teil und verringert so den durch die Schwerkraft verursachten Durchhang bei langen oder dünnen Bauteilen.
Anpassung der Salzchemie an das Temperaturfenster
Tabelle 1: Salzfamilien, die bei der industriellen Wärmebehandlung verwendet werden, gruppiert nach Arbeitstemperatur.
Die Wahl des Salzes ist nicht austauschbar. Nitrat- und Nitritsalze zersetzen sich oberhalb von etwa 600 °C und können heftig mit bestimmten Metallen und organischen Stoffen reagieren; Chloridsalze absorbieren Feuchtigkeit und müssen langsam begonnen werden; Zyanidhaltige Salze erfordern eine spezielle Belüftung, separate Werkzeuge und eine kontrollierte Abfallbehandlung. Die Verwendung des falschen Salzes bei der falschen Temperatur ist ein Sicherheitsvorfall und kein Qualitätsproblem.
Salzbad vs. Vakuum vs. Atmosphäre: Ein praktischer Vergleich
Tabelle 2: Typische Industriebereiche für einen 25-mm-Abschnitt; Die genauen Werte hängen von der Legierung, der Beladung und dem Zustand der Ausrüstung ab.
Das Muster ist konsistent. Salz gewinnt in puncto Geschwindigkeit, Gleichmäßigkeit und Verzerrungskontrolle, verliert aber bei der Chemikalienverwaltung und der Abfallbehandlung. Bei dicken, hochwertigen Teilen übertrifft Vakuum die Sauberkeit, erwärmt sich jedoch langsam. Atmosphärenöfen liegen in der Mitte und sind nach wie vor die kostengünstigste Methode zum Anlassen oder Glühen großer Mengen, bei denen eine leichte Oberflächenoxidation tolerierbar ist.
Versteckte Messgrößen: Aufheizen, Ausschleppen und Chemiedrift
1.0
Salzbad
3.0
Wirbelschicht
5.0
Atmosphäre
8.0
Vakuum
Abbildung 1: Relativer Aufheizzeitindex für einen 25-mm-Abschnitt, Salzbad = 1,0.
Die Aufheizzeit ist die sichtbare Messgröße. Drag-out ist das teuerste. Jeder Teil, der das Bad verlässt, trägt Salz auf seiner Oberfläche, typischerweise einige Gramm bis einige Dutzend Gramm, und dieses Salz landet im Spülwasser, im Abschrecktank oder auf dem Boden. Über ein Jahr hinweg ist die Ausschleppung in der Regel die größte Salzverbrauchslinie im Haushalt, größer als die Verdunstungsverluste, und sie wächst mit zunehmender Komplexität des Teils unmerklich.
Auch die Badechemie driftet ab. Nitratbäder reichern mit zunehmendem Alter Karbonat an, wodurch der Schmelzpunkt ansteigt und die nutzbare Obertemperatur sinkt. Chloridbäder sammeln Oxide und Schlamm, die Heizelemente isolieren und eine Temperaturschichtung erzeugen. Die meisten Geschäfte analysieren das Bad wöchentlich oder alle zwei Wochen und dekantieren den Schlamm monatlich. Das Überspringen dieser Routine zeigt sich als unregelmäßige Falltiefe, lange bevor es als fehlerhaftes Teil erscheint.
Wo Salzbäder noch vorgeschrieben sind
Werkzeug und Matrize: 34 %
Luft- und Raumfahrtkomponenten: 22 %
Automobil-Antriebsstrang: 18 %
Medizinische Instrumente: 12 %
Energie und Schwermaschinen: 8 %
Sonstiges: 6 %
Abbildung 2: Ungefähre Verteilung der Nutzung von Salzschmelzeprozessen auf die Endmärkte.
Die Verteilung ergibt Sinn, wenn Verzerrung und Abschnittsdicke zusammen betrachtet werden. Bei Werkzeug- und Gesenkarbeiten handelt es sich um dünne Abschnitte mit hoher Härte, deren Richten teuer ist. Luft- und Raumfahrt- und Automobilteile weisen enge Maßtoleranzen und dokumentierte Prozessfenster auf. In medizinischen und energietechnischen Anwendungen wird Salz hauptsächlich zum Flüssignitrieren verwendet, wobei das Bad gleichzeitig als Einsatzhärtungsmedium und nicht nur als Heizmedium dient.
Amortisation, Auswahl und ein Kaufprozess in fünf Schritten
Eine Salzlinie amortisiert sich durch Ausschussreduzierung und Zykluszeit. Wenn ein Betrieb heute 5 % seiner Langschächte richtet und diese mit einem isothermen Salzverfahren auf unter 1 % bringt, deckt die Einsparung in der Regel ein Nitratbad innerhalb von 18 bis 30 Monaten ab. Wenn Verformungen kein Problem darstellen und die Abschnitte dick sind, zahlt sich Salz selten überhaupt aus.
- Fixieren Sie zunächst das Temperaturfenster. Bestimmen Sie die genaue Austenitisierungs-, Austemperierungs- oder Nitrierungstemperatur und Haltezeit; Dadurch wird die Salzfamilie eingegrenzt, bevor Geräte zitiert werden.
- Passen Sie das Salz an und dimensionieren Sie dann den Topf. Die Topfgröße richtet sich nach der größten Beladung, nicht nach der durchschnittlichen Beladung. Eine teilweise Beladung über etwa 30 bis 40 % der Badmasse führt zu einem Temperaturabfall und einer unvorhersehbaren Verlängerung des Zyklus.
- Entscheiden Sie sich für Bewegung und ein zweites Bad. Durch Rühren wird eine Gleichmäßigkeit von ±3 bis ±5 °C erreicht; Ein zweites, kleineres Bad ermöglicht das Warm- und Austemperieren.
- Planen Sie Geräte zum Vorheizen und Nachspülen ein. Feuchtigkeit auf Teilen verursacht in einem heißen Bad heftige Spritzer, und Restsalz muss aus Sacklöchern und Gewinden ausgespült und getrocknet werden.
- Budgetieren Sie den Abfallstrom vom ersten Tag an. Zyanidhaltige Salzabfälle können nicht in eine kommunale Kläranlage gelangen; Die alkalische Chlorierung oder die lizenzierte Entsorgung ist ein wiederkehrender Kostenfaktor und kein einmaliges Projekt.
Für Betriebe, die der Meinung sind, dass sich die Belastung durch Chemie nicht lohnt, hat sich die Verwendung einer kontrollierten Atmosphäre bewährt Hochtemperaturofenserie Die Ausrüstung deckt das Anlassen, Vorwärmen und viele Einsatzhärteschritte ab, ohne dass ein Vorrat an geschmolzenem Salz oder eine Abfallgenehmigung vorliegt.
 Timerfunktion Vakuum-Atmosphärenofen Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Produkt anzeigen →
Wartung, Sicherheit und Compliance
Routinemäßige Badepflege
- Analysieren Sie wöchentlich die Salzchemie: Carbonatgehalt in Nitratbädern, Cyanatgehalt in Nitriersalzen und Feuchtigkeit in Chloriden.
- Entfernen Sie Schlamm und Schlacke, bevor sie die Heizelemente erreichen, und führen Sie ein schriftliches Protokoll über die Salzzugabe und das Umfülldatum.
- Geben Sie niemals kaltes Salz oder nasse Werkzeuge in ein laufendes Bad. Laden Sie langsam am Rand auf und lassen Sie die Schmelze sich wieder stabilisieren, bevor Sie Teile laden.
- Decken Sie das Bad im Ruhezustand ab, um den Energieverlust zu verringern und die Feuchtigkeitsaufnahme über Nacht zu begrenzen.
Teile vor und nach dem Bad trocknen
Feuchtigkeit ist die häufigste Ursache für einen Salzbadausschlag. Wasser, das in einem Sackloch oder einer Gewindebohrung eingeschlossen ist, verdampft bei 500 °C sofort und schleudert Salz aus dem Topf. Das Gleiche gilt für nasse Armaturen, feuchte Thermoelemente und kalte Teile, die in einen feuchten Raum gebracht werden. Ein hochpräziser Trockenofen ist das Standardwerkzeug für diesen Schritt und hält die Teile bei 120 bis 150 °C, bis keine messbare Feuchtigkeit mehr vorhanden ist.
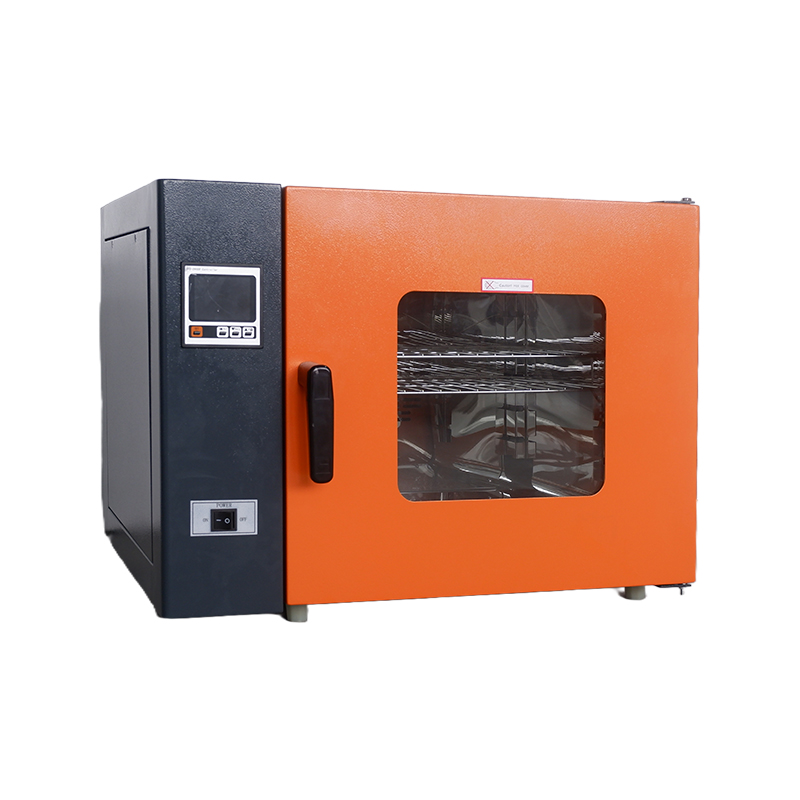 200℃ Hochzuverlässiger und hochpräziser Trockenofen Präzisionstrocknungsöfen sind als Präzisionswärmebehandlungsgeräte eine unverzichtbare Grundausstattung moderner industrieller und wissenschaftlicher Forschungssysteme. Ihr Kernprinzip... Produkt anzeigen →
Nach der Behandlung verlassen Teile das Bad mit Salz überzogen. Eine Spülung mit warmem Wasser entfernt das meiste davon; der Rest versteckt sich in Hohlräumen und Fäden. Ein Vakuumtrocknungsofen entzieht die Restfeuchtigkeit bei niedriger Temperatur, was Flugkorrosion verhindert und verhindert, dass Salzreste auf bearbeiteten Oberflächen rehydrieren.
 Exquisites Aussehen, flexibler und praktischer Vakuumtrockenofen Dieses Produkt verfügt über ein vertikales, bodenstehendes Design, das die Vakuumpumpe und die Arbeitskammer effizient in einer einzigen, kompakten Struktur integriert. Dadurch entfällt... Produkt anzeigen →
Compliance und Dokumentation
Salzöfen unterliegen den gleichen Pyrometrie- und Qualitätsrichtlinien wie alle anderen Wärmebehandlungsgeräte: AMS 2750 für die Luft- und Raumfahrt, CQI-9 für die Automobilindustrie, NADCAP für spezielle Prozesse und ISO 9001 für das allgemeine Qualitätsmanagement. Erwarten Sie vierteljährliche Untersuchungen zur Temperaturgleichmäßigkeit und monatliche Kontrollen der Kontroll- und Aufzeichnungsinstrumente sowie Aufzeichnungen zur Rauchabsaugung und Abfalllisten für nitrat- oder zyanidhaltiges Material. Geschäfte, die sicherheitszertifizierte Ausrüstung nur über den Preis kaufen, entdecken die tatsächlichen Kosten in der Regel erst später; Das gleiche Muster tritt in allen Kategorien von Schutzhardware auf, einschließlich explosionsgeschützte Geräte für explosionsgefährdete Bereiche .
Die Wärmebehandlung im Salzbad ist ein gezieltes Hilfsmittel und keine allgemeine Lösung. Es liefert Heizraten, Gleichmäßigkeit und isotherme Kontrolle, die kein Gasofen erreicht, und erfordert im Gegenzug eine disziplinierte Salzchemie, Feuchtigkeitskontrolle, Belüftung und einen Abfallplan. Wenn Ihre Teile dünn sind, Ihre Verzerrungsziele eng sind und Ihre Volumina die Chemie rechtfertigen, wird der Prozess jahrzehntelang seinen Platz behalten. Ist dies nicht der Fall, ist der Betrieb eines richtig dimensionierten Vakuum- oder Atmosphärensystems kostengünstiger und die Übergabe an die nächste Schicht wesentlich einfacher. Entscheiden Sie anhand der Profildicke und der Ausschussrate, nicht anhand des Kaufpreises.
Nachricht senden
Empfohlene Produkte
Produkte namhafter Unternehmen genießen großes Vertrauen bei den Anwendern.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Trockenofenserie
- Vakuumbox-Serie
- Explosionsgeschützte Serie
- Hochtemperaturofenserie
- Inkubator-Serie
- Testkammerserie
- Andere Serien
- Umlufttrockenofen
- Widerstandsofen
- Vakuumrohrofen
- Schimmel-Inkubator
- Vakuumatmosphärenofen
- Biochemischer Inkubator
- Kohlendioxid-Inkubator
- Explosionsgeschützter Vakuumtrockenofen
- Testkammer für hohe und niedrige Temperaturen
- SCHNELLER LINK
- Zuhause
- Produkte
- Über uns
- Produktion
- Projekt
- Nachrichten
- Kontakt
- MOBIL
Urheberrecht ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle Rechte vorbehalten. Hersteller von Laborgeräten

 Zurück nach oben
