


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Leitfaden für die Wärmeverarbeitungsindustrie: Ausrüstung, Temperaturtoleranzen und -konformität
Leitfaden für die Wärmeverarbeitungsindustrie: Ausrüstung, Temperaturtoleranzen und -konformität
Datum: Sep 28, 2026
Bei einem auf 650 °C eingestellten Kammerofen, der an der Tür 628 °C und an der Rückwand 671 °C hat, besteht kein kleines Kalibrierungsproblem. Während einer 45-minütigen Einweichzeit entscheidet diese Spanne darüber, ob eine Werkzeugstahlcharge ihre Härtespezifikation erfüllt oder als Nacharbeit zurückkommt. Diese Lücke ist die tägliche Realität in der Wärmeverarbeitungsindustrie und erklärt, warum der Sollwert am Regler normalerweise die am wenigsten aussagekräftige Zahl im Raum ist.
Unter thermischer Verarbeitung versteht man jeden Vorgang, bei dem kontrollierte Hitze und in der Regel eine kontrollierte Atmosphäre oder ein Vakuum ein Material verändert. Es umfasst die Wärmebehandlung und das Sintern von Metallen, das Pasteurisieren, Sterilisieren und Blanchieren in Lebensmitteln, das Trocknen und Aushärten in der Batterie- und Beschichtungsproduktion sowie die Back-, Entgasungs- und Glühschritte bei der Halbleiter- und Dünnschichtherstellung. Die Hardware sieht in jedem Segment anders aus, aber die Physik und die Kaufrisiken sind bemerkenswert ähnlich.
Die praktische Schlussfolgerung: Die thermische Verarbeitung ist ein Toleranzgeschäft, kein Temperaturgeschäft. Vier Variablen entscheiden darüber, ob sich ein Prozess wiederholt: erreichbare Gleichmäßigkeit, Atmosphärenkontrolle, die Übereinstimmung zwischen Lastgeometrie und Wärmeübertragung und der dokumentierte Nachweis, dass alle drei während des Laufs erhalten blieben. Käufer, die Geräte im Hinblick auf diese vier Punkte und nicht nur im Hinblick auf eine maximale Temperatur auswählen, vermeiden die meisten teuren Überraschungen.
Die vier Variablen, die einen thermischen Prozess bestimmen
Vor dem Vergleich der Katalognummern ist es hilfreich, herauszufinden, was das Ergebnis eines Zyklus tatsächlich verändert. Jeder der vier folgenden Punkte kann einen ansonsten genau spezifizierten Kauf ungültig machen.
Einheitlichkeitsband
Die Gleichmäßigkeit wird als Band über ein definiertes Arbeitsvolumen angegeben, zum Beispiel /- 3 °C, /- 5 °C oder /- 10 °C. Eine für 300 °C ausgelegte Kammer ohne angegebene Bandbreite sagt dem Käufer fast nichts. Die Bandbreite hängt auch von der Beladung ab: Eine leere Kammer sieht immer besser aus als eine beladene.
Atmosphäre
Luft ist die günstigste Atmosphäre und chemisch am aggressivsten. Stickstoff unterdrückt die Oxidation, Wasserstoff und Formiergas reduzieren Oberflächenoxide und Vakuum entfernt sowohl Sauerstoff als auch die flüchtigen Stoffe, die aus der Ladung entweichen. Die Materialspezifikation und nicht die Werkstattfreundlichkeit sollte darüber entscheiden.
Wärmeübertragungsgeometrie
Konvektion benötigt Raum für die Bewegung des Gases, Strahlung hängt von der Sichtlinie zu den Elementen ab und Leitung hängt vom Kontaktdruck ab. Das engere Stapeln von Teilen zur Erhöhung des Durchsatzes verändert den effektiven Prozess häufig stärker als eine Erhöhung des Sollwerts.
Beweis und Rückverfolgbarkeit
Prüfer und Kunden verlangen Untersuchungen zur Temperaturgleichmäßigkeit, Aufzeichnungen zur Thermoelementkalibrierung und kontinuierliche Datenprotokolle. Ein Prozess, den niemand dokumentieren kann, ist für praktische kommerzielle Zwecke ein Prozess, den niemand verkaufen kann.
Passende Ausrüstung für den Prozess
Gerätehersteller wie Shanghai Dengsheng Instrument Manufacturing, deren thermische Ausrüstungslinie Von Trockenöfen und Vakuumkammern bis hin zu Öfen, Inkubatoren und Testkammern neigen sie dazu, ihre Kataloge auf die gleiche Weise zu organisieren: nach Familie, nicht nur nach Temperatur. Der folgende Vergleich fasst zusammen, wo jede Familie ihren Platz verdient.
Hinweis zur Tabelle: Diese Bereiche sind Ausgangspunkte und keine Garantien. Die tatsächlichen Arbeitsgrenzen verschieben sich mit der Lastmasse, der Qualität der Isolierung, der Abstimmung des Reglers und der Gleichmäßigkeitsklasse, die der Käufer vom Lieferanten zertifizieren lassen möchte.
Vakuum ist das deutlichste Beispiel dafür, warum die Physik wichtiger ist als das Etikett. Durch die Senkung des Kammerdrucks sinkt der Siedepunkt von Wasser und Lösungsmitteln, sodass ein Vakuumtrockner Feuchtigkeit bei 60 °C entfernen kann, für deren Verschiebung ein atmosphärischer Ofen 140 °C benötigen würde. Die gleiche Umgebung entfernt auch Sauerstoff, was die Oxidation reaktiver Pulver stoppt und Oberflächenverfärbungen bei Kupfer- und Silberteilen verhindert.
 Exquisites Aussehen, flexibler und praktischer Vakuumtrockenofen Dieses Produkt verfügt über ein vertikales, bodenstehendes Design, das die Vakuumpumpe und die Arbeitskammer effizient in einer einzigen, kompakten Struktur integriert. Dadurch entfällt... Produkt anzeigen →
Der Kompromiss ist die Zyklusstruktur. Bei der Vakuumtrocknung wird die Wärmeübertragung durch Konvektion entfernt, sodass die Heizung auf Regalen, Strahlung und Kontakt beruht und die Pumpe zu einem Wartungsgegenstand mit Öl- oder Dichtungswechselintervallen wird. Ein Verfahrenstechniker, der dies plant, erhält einen schnellen, sauberen Zyklus mit niedriger Temperatur. Einer, der unvorhersehbare Pumpenausfälle nicht erbt.
Die Zuverlässigkeitsarbeit folgt wiederum einer anderen Logik. Testkammern werden durch das Belastungsprofil spezifiziert, das sie reproduzieren müssen, und nicht durch eine einzelne Temperatur, weshalb in einer Anlage häufig mehrere Kammertypen nebeneinander betrieben werden. Eine nützliche Orientierung darüber, wie diese Varianten die Arbeit aufteilen, finden Sie in dieser Übersicht über Arten von Umweltprüfkammern .
Versteckte Kennzahlen: Wo Zykluszeit und Kosten tatsächlich liegen
In Angebotsblättern wird selten die Zeitverteilung innerhalb eines Zyklus dargestellt, doch diese Verteilung erklärt den Großteil der Betriebskosten. In einem typischen Konvektionszyklus für eine Ladung mittlerer Masse sieht die Aufteilung ungefähr so aus.
Hochfahren
30 %
30 %
Einweichen
32 %
32 %
Kühlung
18 %
18 %
Laden und entladen
12 %
12 %
Aufzeichnungen und Qualitätssicherung
8 %
8 %
Daraus ergeben sich zwei Schlussfolgerungen. Erstens ist der Hochlauf dort, wo der Energiebedarf seinen Höhepunkt erreicht und sich bessere Türdichtungen, dickere Isolierung und richtig dimensionierte Umluftventilatoren amortisieren. Zweitens kommt es beim Abkühlen normalerweise zu Verformungen und Eigenspannungen, weshalb es sich bei der kontrollierten Abkühlung eher um einen Prozessparameter als um eine Wartezeit handelt.
Eine dritte Messgröße bleibt bis zum ersten Audit unsichtbar: die Zeit, die benötigt wird, um zu beweisen, dass die Kammer immer noch so ist, wie sie war, als sie installiert wurde. Werke, die Homogenitätsuntersuchungen und Kalibrierungsdaten im selben System wie Produktionsläufe protokollieren, verbringen Stunden statt Tage mit der Vorbereitung auf ein Audit.
Wie die Nachfrage nach thermischer Verarbeitung verteilt ist
Die Branche wird oft so diskutiert, als wäre sie ein einziger Markt. In der Praxis konzentriert sich die Nachfrage auf vier Cluster mit recht unterschiedlichen Spezifikationen, Serviceerwartungen und Compliance-Belastungen.
- Wärmebehandlung und Sintern von Metallen: etwa 34 Prozent
- Lebensmittel-, Pharma- und Sterilisationsprozesse: etwa 27 Prozent
- Halbleiter-, Elektronik- und Neumaterialverarbeitung: etwa 21 Prozent
- Luft- und Raumfahrt, Automobilindustrie und allgemeine Zuverlässigkeitsvalidierung: etwa 18 Prozent
Der Anteil an Halbleitern und neuen Materialien verändert sich am schnellsten in der Spezifikation. Die Trocknung der Batterieelektroden beispielsweise hat sich in Richtung niedrigerer Sauerstoffwerte und engerer Temperaturbereiche verlagert, da sowohl Restfeuchtigkeit als auch Oberflächenoxidation die Zellleistung beeinträchtigen. Das drängt Käufer zu stickstoffgespülten oder sauberen Trocknungsgeräten der Klasse 100 statt zu einem Standard-Werkstattofen.
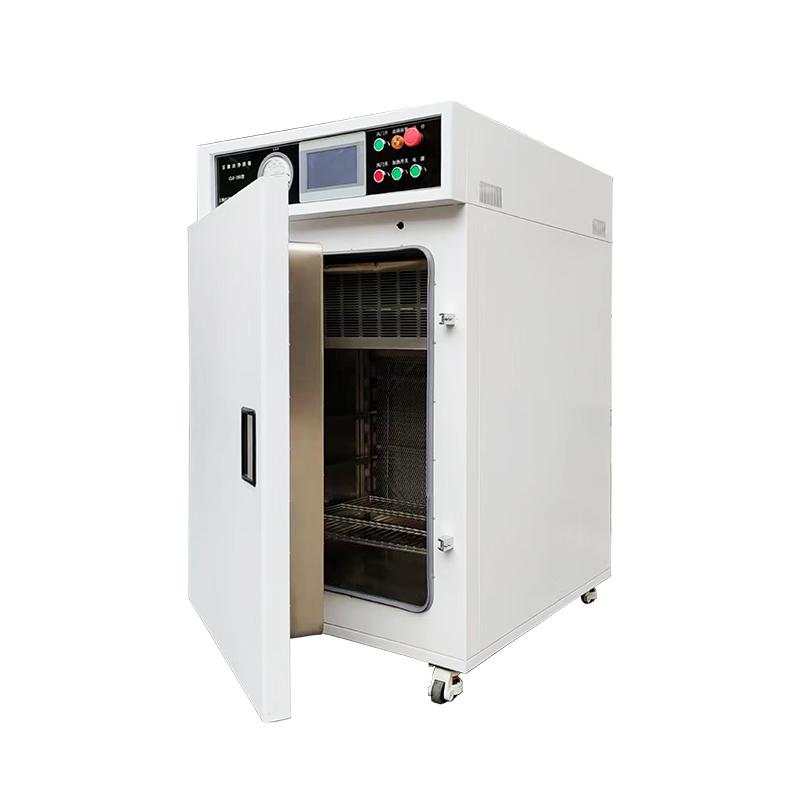 250℃ Hochtemperaturbeständiger, sauberer Trockenofen der Klasse 100 Der Reinraum-Trockenofen der Klasse 100, auch bekannt als Reinraum-Backofen der Klasse 100 oder Reinraum-Trockenschrank der Klasse 100, ist eine spezielle Ausrüstung, die hohe... Produkt anzeigen →
Das andere Extrem der Dokumentation bilden thermische Prozesse in der Lebensmittel- und Pharmaindustrie. Pasteurisierungsregime, Sterilisationsletalitätswerte und Behälterintegritätsprüfungen werden alle anhand eines definierten Verfahrens aufgezeichnet, sodass die Ausrüstung sowohl nach Reproduzierbarkeit und Aufzeichnungsqualität als auch nach der Erhitzungsgeschwindigkeit beurteilt wird.
Eine Auswahlsequenz, die teure Fehler vermeidet
Die meisten Beschaffungsprobleme in dieser Branche gehen auf einen Reihenfolgefehler zurück: Die Kammer wird ausgewählt, bevor das Prozessfenster definiert ist. Wenn Sie in der nachstehenden Reihenfolge vorgehen, bleibt die Entscheidung auf dem Boden der Tatsachen.
1
Notieren Sie sich das Prozessfenster
Geben Sie die Zieltemperatur, den zulässigen Bereich, die Einweichdauer, die maximale Anstiegsrate, die das Material toleriert, und die Atmosphäre an. Wenn das Band nicht angegeben werden kann, ist der Prozess noch nicht gut genug definiert, um Ausrüstung dafür zu kaufen.
2
Messen Sie die Ladung, nicht die Kammer
Ladungsmasse, Rackmaterial und Stapelmuster bestimmen, wie viel Wärme das System transportieren muss. Eine Kammer, die im leeren Zustand die Temperatur perfekt hält, kann mit 200 kg Stahl im Inneren mehrere Grad unterschritten werden.
3
Passen Sie die Atmosphäre an das Risiko an
Lösungsmitteldämpfe, feine Pulver und reaktive Gase verändern die Anforderungen an die Kapselung völlig. Wo sich brennbare Konzentrationen bilden können, sind Standard-Heizgeräte unabhängig von der Temperaturklasse die falsche Lösung.
4
Bestätigen Sie den Dokumentationsumfang
Erkundigen Sie sich, welche Homogenitätsklasse zertifiziert wird, welche Untersuchungsmethode verwendet wird und welche Kalibrierungszertifikate dem Gerät beiliegen. Diese Antworten trennen oft zwei Angebote, die preislich identisch aussehen.
5
Modellieren Sie die Amortisation ehrlich
Zur Veranschaulichung: Eine Kammer, die zwei 20-Rack-Zyklen pro Tag mit 200 US-Dollar an unfertigen Erzeugnissen pro Rack durchführt, bewältigt täglich 8.000 US-Dollar. Durch die Reduzierung des Ausschusses um ein Prozent werden etwa 80 US-Dollar pro Tag eingespart, was bei einem 250-Tage-Jahr etwa 20.000 US-Dollar entspricht, was häufig den Preisaufschlag für eine dichtere, besser dokumentierte Einheit übersteigt.
Für lösungsmittelhaltige Belastungen in klassifizierten Bereichen müssen das Gehäuse, der Lüfter, die Steuerung und die Verkabelung alle den gleichen Schutzstandard erfüllen. Die Aufteilung einer Nennkomponente in eine ansonsten standardmäßige Kammer ist eine gängige und kostspielige Abkürzung.
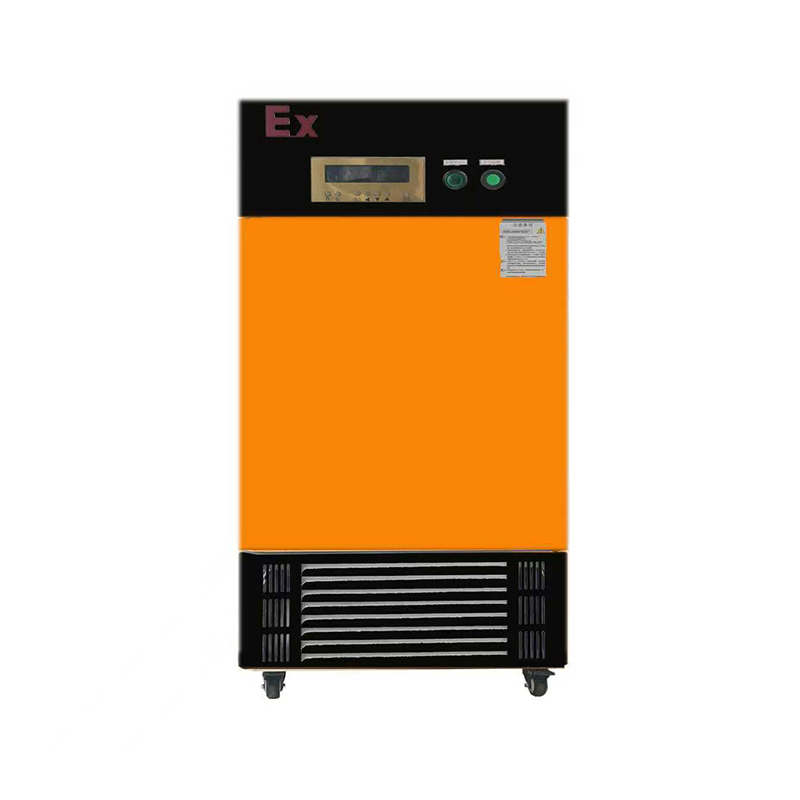 Explosionsgeschützte Testkammer für hohe und niedrige Temperaturen und Luftfeuchtigkeit Die explosionsgeschützte Hoch- und Tieftemperaturprüfkammer ist ein wichtiges Gerät für moderne industrielle Sicherheits- und Präzisionsprüfungen. Sein vielschichtiger Wirkstoff... Produkt anzeigen →
Wartung und Compliance: Der unscheinbare Teil
Ein thermischer Prozess baut sich geräuschlos ab. Nichts scheitert völlig; Die Bandbreite erweitert sich einfach um ein oder zwei Grad pro Jahr, bis eine Charge nicht mehr den Spezifikationen entspricht. Durch die geplante Wartung bleibt der Prozess innerhalb des bei der Inbetriebnahme definierten Fensters.
- Wiederholen Sie die Temperaturgleichmäßigkeitsprüfung in den Abständen, die in der geltenden Norm oder in den Kundenanforderungen festgelegt sind, sowie nach jeder Änderung an Isolierung, Ventilatoren oder Türbeschlägen.
- Kontroll- und Überwachungsthermoelemente nach einem dokumentierten Zeitplan neu kalibrieren; Driftende Sensoren sind die häufigste Ursache für eine Bandausweitung.
- Ersetzen Sie Türdichtungen und Dichtungen im Zustand, nicht bei Defekt. Die Überprüfung der Dichtungskompression ist kostengünstig und das Ignorieren teuer.
- Warten Sie Vakuumpumpen, Filter und Gebläse stundenweise und zeichnen Sie Ölwechsel als Teil der Prozesshistorie auf.
- Bewahren Sie kontinuierliche Temperaturaufzeichnungen, Kalibrierungszertifikate und Wartungsprotokolle in einem Archiv auf, das Prüfer ohne Hilfe verfolgen können.
Für Produktionsstandorte ist das Qualitätssystem das Rückgrat all dessen. Eine Einrichtung, die nach ISO 9001 arbeitet und über ein eigenes Prüflabor verfügt, ist normalerweise in der Lage, vor dem Versand Gleichmäßigkeitsprüfungen und Abnahmetests durchzuführen, wodurch das Risiko verringert wird, dass eine Kammer mit einem ungeprüften Band ankommt. Es lohnt sich, einen Lieferanten direkt zu fragen, welche Tests intern durchgeführt werden, welche Instrumente verwendet werden und ob diese Aufzeichnungen mit dem Gerät übertragen werden.
Explosionsgeschützte Installationen fügen eine zweite Ebene hinzu: Gehäuseintegrität, Spülsysteme, Verriegelungslogik und Kabelverschraubungen müssen alle regelmäßig überprüft werden, und jede Änderung vor Ort kann die ursprüngliche Zertifizierung ungültig machen. Wenn man diese Zertifizierung als dauerhaftes Eigentum der Ausrüstung und nicht als einen aufrechtzuerhaltenden Zustand betrachtet, ist dies ein verlässlicher Weg, um bei einem Audit durchzufallen.
Die Thermoprozessindustrie belohnt Präzision in besonderer Weise. Zwei Anlagen können technisch ähnliche Kammern kaufen und am Ende völlig unterschiedliche Erträge erzielen, weil die eine ihr Prozessfenster vor dem Kauf definiert hat und die andere erwartet hat, dass die Ausrüstung es definiert. Die Reihenfolge der Operationen ist wichtiger als die Broschüre.
Beginnen Sie mit der Toleranz, die Sie tatsächlich einhalten können, wählen Sie die Atmosphäre und Wärmeübertragungsmethode, die das Material erfordert, dokumentieren Sie alles, was der Prozess erzeugt, und pflegen Sie das System als Prozessanlage statt als Versorgungsunternehmen. Dieser Ansatz sorgt dafür, dass ein Ofen, ein Ofen oder eine Prüfkammer fünf Jahre nach der Installation weiterhin das tut, wofür sie gekauft wurde, was die einzige Leistungskennzahl ist, die letztendlich zählt.
Nachricht senden
Empfohlene Produkte
Produkte namhafter Unternehmen genießen großes Vertrauen bei den Anwendern.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Trockenofenserie
- Vakuumbox-Serie
- Explosionsgeschützte Serie
- Hochtemperaturofenserie
- Inkubator-Serie
- Testkammerserie
- Andere Serien
- Umlufttrockenofen
- Widerstandsofen
- Vakuumrohrofen
- Schimmel-Inkubator
- Vakuumatmosphärenofen
- Biochemischer Inkubator
- Kohlendioxid-Inkubator
- Explosionsgeschützter Vakuumtrockenofen
- Testkammer für hohe und niedrige Temperaturen
- SCHNELLER LINK
- Zuhause
- Produkte
- Über uns
- Produktion
- Projekt
- Nachrichten
- Kontakt
- MOBIL
Urheberrecht ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle Rechte vorbehalten. Hersteller von Laborgeräten

 Zurück nach oben
